在线选择焊如何重塑PCB焊接产线:从工艺痛点到数据验证的深度解析
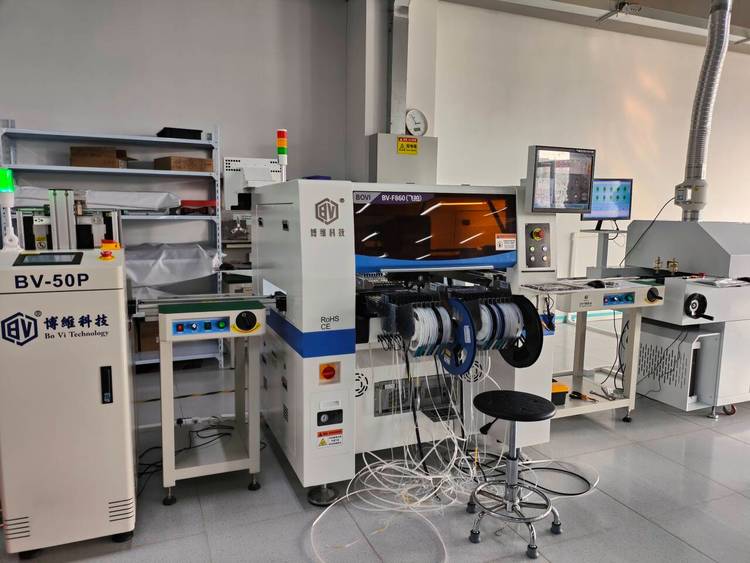
在电子制造领域,焊接工序的质量直接决定了PCBA的直通率与长期可靠性。过去十年间,回流焊与波峰焊构成了批量焊接的主力框架,但当板面同时存在通孔元件、异形连接器与热敏感器件时,传统波峰焊的"全板过锡"模式开始暴露出一系列结构性矛盾。在线选择焊(In-line Selective Soldering)正是在这一背景下从实验室走向量产线的工艺方案。本文结合产线实测数据与行业调研,讨论在线选择焊的技术逻辑、选型要点与实际效益。
一、通孔焊接的工艺断层:为什么全板波峰焊不够用了
传统波峰焊的工艺假设是:整板元件都能承受同一热剖面。但现代控制板、汽车电子模块与电源类产品中,SMT贴片件与THT通孔件混装比例不断上升,板面常常同时出现0.4mm间距的细间距IC、铝电解电容与厚铜功率端子。让整板通过260℃锡波,意味着热敏器件要承受不必要的热应力。
某珠三角汽车电子代工厂的实测数据显示:在混装板上采用全板波峰焊时,热敏连接器的引脚变形不良率约为1.8%,而遮蔽治具方案虽然降低了热冲击,却带来治具成本与换线时间的双重负担——单套治具制作周期3至5天,换线调试平均耗时40分钟以上。对于多品种、小批量的订单结构,这种模式的经济性明显下降。
选择性焊接机的价值在于把"整板浸锡"改为"逐点喷锡":仅对需要焊接的通孔点位施加锡波,其余区域不受热影响。这一工艺路径的改变,使焊接热输入从"面"收缩到"点",为混装板提供了更可控的热管理手段。
二、在线式与离线式的分界:产线节拍决定形态
选择焊设备按物料流转方式分为在线选择焊与离线选择焊两类。离线机型通常采用批次上料、单机作业模式,适合小批量多品种、研发验证或产能需求不高的场景;在线机型则通过SMEMA接口与前后段设备对接,板件以流水节拍通过,适合大批量连续生产。
选型的核心变量是产线节拍匹配度。以某通信设备制造商的实际案例为参考:其单班产能需求为1200块控制板,板面通孔焊点约46个,若采用离线选择焊,单板焊接加上下料约需95秒,单机日产能难以覆盖需求,需配置两台以上设备;切换为在线选择焊后,通过双轨传输与多喷嘴同步焊接,单板节拍压缩至52秒,单机即可满足产能,同时减少了一次上下料搬运带来的板面划伤风险。
需要提醒的是,在线选择焊并非无条件优于离线方案。当订单批量小于50块、换线频繁时,在线设备的传输调试时间反而可能成为瓶颈。东莞选择焊厂家在项目评估阶段通常会要求客户提供板面Gerber数据、焊点分布图与月度订单结构,据此判断设备形态,而非简单推荐高配机型。
三、自动选择焊的关键性能指标:不止于"能焊"
评估一台自动选择焊设备,业内通常关注以下几组参数:
- 焊点位置精度:喷嘴定位重复精度直接影响焊点一致性,主流机型要求达到±0.05mm以内;
- 锡波稳定性:电磁泵或机械泵的流量波动会反映在焊点填充高度上,需关注泵体寿命与维护周期;
- 氮气保护效果:氧含量控制在1000ppm以下可显著减少氧化渣,影响焊点润色与耗锡量;
- 换线效率:程序调用、喷嘴更换与助焊剂喷涂参数切换的总耗时,是多品种产线的隐性成本;
- 耗材兼容性:喷嘴、锡条、助焊剂等选择焊耗材的供应稳定性,关系到长期运行成本。
某工业控制板生产企业的对比测试表明:在同等焊点数量下,氮气保护到位(氧含量约800ppm)的机型相比无氮气方案,焊点桥连不良率从0.6%降至0.15%,氧化渣产生量减少约四成。这类数据说明,选择焊设备的工艺能力差异,往往体现在气氛控制与锡波动态特性等细节上,而非单纯的运动轴数量。
四、从设备到工艺:在线选择焊的落地要点
设备进厂只是起点。在线选择焊能否稳定运行,取决于三方面配套工作:一是助焊剂喷涂量的标定,喷涂不足导致润湿不良,过量则残留超标;二是预热曲线的匹配,需兼顾厚铜板与热敏件;三是与波峰焊维修体系的衔接——部分企业保留波峰焊设备处理大热容量板件,选择焊与波峰焊形成互补而非替代关系。
从行业趋势看,PCB焊接设备正朝着"分区控温、逐点可控"的方向演进。在线选择焊的普及,本质上反映的是电子组装从"标准化大批量"向"多品种高可靠"的结构性转变。对于正在评估产线升级的制造企业,建议以实际板面数据为依据,结合产能节拍与订单结构做设备形态决策,而非单纯比较波峰焊设备价格或单机报价。工艺匹配度,才是长期运行成本的真正决定因素。