选择性波峰焊如何重塑PCB焊接质量:从工艺原理到产线实测数据
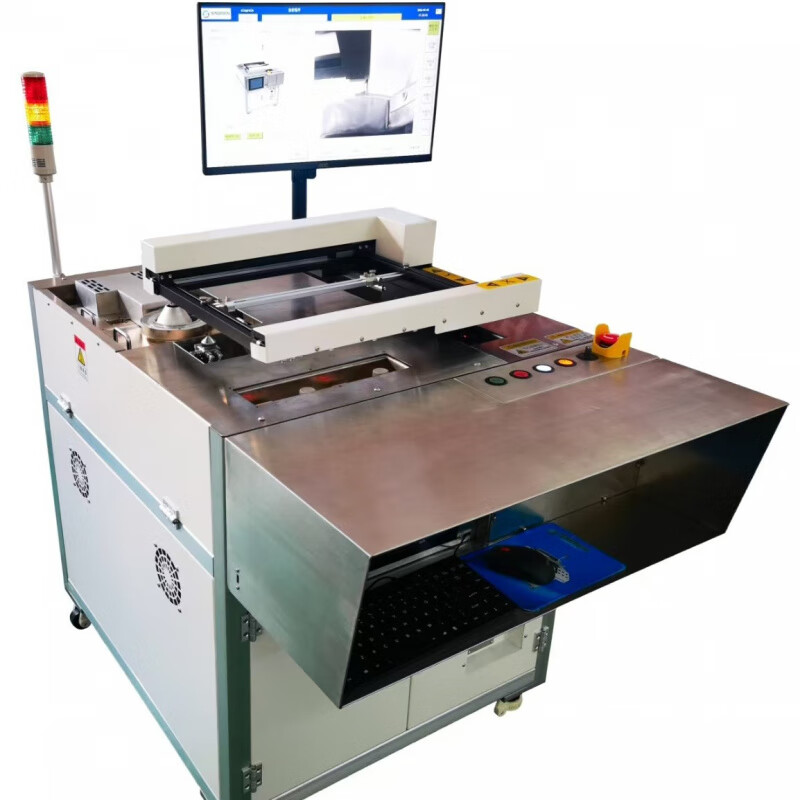
在电子制造领域,焊接质量直接决定产品的电气可靠性与使用寿命。随着PCB板面元器件密度持续攀升、混装工艺日益普遍,传统波峰焊在面对通孔元件与贴片元件共存的板面时,常常力不从心。选择性波峰焊正是在这一背景下成为高端制造产线的关键设备。东莞作为电子制造重镇,本地选择焊设备厂家的技术演进,也在一定程度上反映了国内选择性焊接机从依赖进口到自主可控的转变轨迹。
为什么传统波峰焊难以覆盖高密度混装板
传统波峰焊的工艺逻辑是让整块PCB一次性通过锡波,完成所有通孔焊点的焊接。这种方式的效率优势明显,但代价同样突出:贴片元件会经历二次热冲击,板面受热不均导致翘曲变形,助焊剂涂覆也难以做到区域差异化。对于汽车电子、医疗电子和工业控制类PCBA而言,这些缺陷往往意味着可靠性隐患。
选择性波峰焊的核心思路是“按需焊接”——通过编程控制焊锡喷嘴沿预设路径逐点或逐段焊接,仅对需要通孔焊接的区域施加焊料与热量。焊接点位、锡量、温度曲线均可独立设定,从而在混装板上实现局部精密焊接。在线选择焊与离线选择焊的区分,则主要取决于产线节拍要求:前者嵌入SMT流水线实现全自动流转,后者适合多品种小批量场景。
关键工艺参数与实测数据参考
选择性焊接机的工艺窗口相对狭窄,参数设置直接决定焊点合格率。根据行业设备厂商公开的技术资料与部分电子制造服务商的产线实测经验,以下几个参数值得重点关注:
- 喷嘴直径与焊点匹配度:常见喷嘴内径在3mm至8mm之间,焊点直径应略小于喷嘴内径以保证锡流覆盖。喷嘴过大易造成桥连,过小则填充不足。
- 焊接温度与预热温度:无铅工艺下锡锅温度通常设定在270℃至300℃,预热区使板面温度达到100℃至130℃,减少热冲击。
- 焊接时间:单点焊接时间一般在2至5秒,多点连续焊接时需考虑相邻焊点的热影响叠加。
- 氮气保护:多数在线选择焊设备配置氮气保护,氧含量控制在1000ppm以下可显著改善润湿性并减少氧化渣。
某汽车电子零部件供应商在引入自动选择焊设备后披露的数据显示,其混装板通孔焊点的桥连不良率从传统波峰焊的约800ppm降至150ppm以内,焊点填充率稳定在95%以上。这一改善并非单纯来自设备本身,而是工艺参数标准化与在线检测联动的结果。
设备选型中的现实考量:价格之外的因素
波峰焊设备价格区间跨度较大,选择性焊接机的投入通常高于传统波峰焊,但评估时应将视野放宽至全生命周期成本。离线选择焊适合研发打样与小批量多品种生产,设备占地小、编程灵活;在线选择焊则需与前后段设备节拍匹配,对产线自动化程度要求更高。
东莞选择焊厂家在服务本地电子制造企业时,一个常见的痛点是耗材与维修的响应速度。选择焊耗材包括喷嘴、锡锅、氮气管路组件等,喷嘴属于易损件,其寿命与锡料纯度、日常保养频率密切相关。波峰焊维修与选择焊维修的差异在于,后者的运动控制系统和喷嘴温控模块对技术支持的专业度要求更高。因此,选型时除了比较设备报价,还应考察供应商的本地化服务能力与备件库存水平。
从设备到工艺:产线落地的三个建议
第一,焊接程序应与PCB设计同步评审。焊盘间距、阻焊开窗尺寸、通孔与贴片元件的距离,都会影响喷嘴的可达性。第二,建立焊点质量的数据化追溯机制,将温度曲线、氮气流量、焊接时间与AOI检测结果关联分析,而非仅依赖目视抽检。第三,定期校准喷嘴与锡锅温度传感器,选择性波峰焊的焊点一致性对温控精度极为敏感,偏差超过5℃即可能在细间距焊点上体现为填充不良。
选择性波峰焊并非万能方案,但在混装板比例持续上升的制造现实面前,它提供了一条兼顾焊接质量与产线柔性的可行路径。对于正在评估PCB焊接设备升级的企业而言,理解工艺原理、掌握关键参数、审慎评估供应商服务能力,比单纯比价更能决定最终的投资回报。